1. Halat Yapımı ve Terminoloji
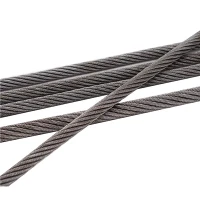
Doğru spesifikasyon için halat yapısını anlamak önemlidir. Asansör halatları standartlaştırılmış bir gösterim sistemi kullanılarak açıklanmaktadır. "8 x 19 Seale" gibi yaygın bir tanımlama şu şekildedir:
8:Halattaki tel sayısı
19:Her teldeki tel sayısı
Mühür:Halat yapı modeli (değişen büyük ve küçük tel katmanları)
Halat yapım modeli halat özelliklerini önemli ölçüde etkiler:
| Model | Tel Düzenlemesi | Özellikler | Tipik Kullanım |
|---|---|---|---|
| Mühür | 9 büyük dış + 9 küçük iç + 1 çekirdek | İyi aşınma direnci, orta düzeyde esneklik | Standart yolcu asansörleri |
| Warrington | Büyük/küçük dış kabloların değiştirilmesi | Yüksek esneklik, iyi yorulma ömrü | Yüksek-hızlı, yüksek-döngülü asansörler |
| Dolgu | Katmanlar arasında küçük dolgu telleri | Mükemmel yorulma direnci | Ağır yük-yükleri, maden yük asansörleri |
Halat göbekleri yapısal destek sağlar ve yağlayıcının korunmasına yardımcı olur. İki ana çekirdek türü şunlardır:
Fiber Çekirdek (FC):Tipik olarak polipropilen veya doğal elyaf. Mükemmel esneklik ve şok emilimi sunar ancak ezilme direnci daha düşüktür. Düşük ila orta hızlı asansörler için uygundur.
Bağımsız Halat Çekirdeği (IWRC):Çekirdek görevi gören daha küçük bir tel halat. %7-10 daha yüksek kırılma mukavemeti, daha iyi ezilme direnci ve daha yüksek sıcaklık toleransı sağlar. IWRC, yüksek-hızlı ve ağır yük uygulamaları için standarttır.

2. Malzeme ve Kalite Seçimi
Asansör halatları, EN 12385-5 ve ISO 4344 tarafından tanımlanan çekme mukavemeti derecelerine sahip yüksek-karbonlu çelik telden üretilir. Yaygın kaliteler arasında 1570 MPa, 1770 MPa ve 1960 MPa bulunur. Daha yüksek dereceli halatlar belirli bir çap için daha fazla güç sunar ancak daha az esnektir ve yorulmaya daha duyarlıdır.
Seçim kılavuzu: For speeds below 2.5 m/s with moderate traffic, 1570 MPa Seale rope with IWRC is the standard choice. For high-speed (>3.0 m/s) or high-cycle (>500 sefer/gün) uygulamalarda, 1770 MPa Warrington halatı üstün yorulma ömrü sağlar. 1960 kalitesi, çap kısıtlamalarının halat boyutunu sınırladığı özel uygulamalar için ayrılmalıdır.
Yüksek neme veya kimyasallara maruz kalan ortamlar için galvanizli halatlar mevcuttur. Çinko kaplama halat çapına yaklaşık %5 oranında katkıda bulunur ve kopma mukavemetini %3-5 oranında azaltır, ancak korozif ortamlarda hizmet ömrünü %50 veya daha fazla uzatır. Paslanmaz çelik halatlar (tipik olarak AISI 316) denizcilik uygulamaları veya gıda işleme tesisleri gibi zorlu ortamlarda kullanılır ancak standart karbon çeliğinden 4-6 kat daha pahalıdır.
3. Halat Boyutlandırması ve Güvenlik Faktörü
EN 81-20, askı halatları için minimum güvenlik faktörünün, üç veya daha fazla halatlı halatlı asansörler için en az 12 veya yalnızca iki halatlı asansörler için en az 16 olması gerektiğini belirtir. Güvenlik faktörü, tüm halatların toplam kopma mukavemetinin, nominal yük altındaki maksimum statik gerilime oranı olarak tanımlanır.
10 mm çapında 4 halatlı, 8×19 Seale yapılı, 1570 MPa kalite halatlı bir asansör için:
Halat başına minimum kopma mukavemeti: yaklaşık 52 kN
Toplam kopma mukavemeti: 4 × 52 kN=208 kN
Maksimum statik gerilim (kabin %+ 50 yük + halat ağırlığı): 630 kg'lık tipik bir asansör için yaklaşık 15 kN
Güvenlik faktörü: 208 / 15=13.9 (EN 81-20'nin 12'den büyük veya eşit gereksinimiyle uyumlu)
Dengeleme halatları (yüksek katlı asansörlerde askı halatlarının ağırlığını dengelemek için kullanılır) benzer boyuttadır ancak doğrudan yolcu yükü taşımadıkları için güvenlik faktörü 8'den büyük veya ona eşittir.
4. Aşınma Modelleri ve Arıza Modları
4.1 Dış Aşınma
Dış aşınma, çekiş makarası, saptırma makaraları ve dengeleme makaralarındaki aşınma nedeniyle halat çapındaki azalma olarak kendini gösterir. Normal aşınma, temiz ortamlarda iyi yağlanmış halatlar için çapı yılda 0,01-0,03 mm oranında kademeli olarak azaltır. Hızlandırılmış aşınma şu durumlarda meydana gelir:
Çekiş kasnağı olukları aşınmış veya yanlış işlenmiş
Halatlar arasında halat gerginliği eşit değil (eşitsiz yük paylaşımına neden oluyor)
Yağlayıcı tükenmiş veya kirlenmiş
Aşındırıcı toz makine odasına giriyor
EN 81-20, en kötü halatın çapındaki azalmanın çekme halatları için nominal çapın %6'sını veya regülatör halatları için %10'unu aşması durumunda halatın değiştirilmesini gerektirir.
4.2 İç Aşınma ve Çekirdek Bozulması
İç aşınma, rutin muayene sırasında görülemediği için dış aşınmadan daha tehlikelidir. Halatlar makaralar üzerinde büküldükçe iç teller birbirine ve çekirdeğe sürtünür. Bu, halatın içinde biriken aşınma kalıntılarının (genellikle "halat tozu" olarak adlandırılır) oluşmasına neden olur. Zamanla çekirdek bozulur ve halatın yükü halatlar arasında eşit şekilde dağıtma yeteneği azalır.
İç aşınma, ip çapının birden fazla noktada ölçülmesi ve ölçümlerin karşılaştırılması yoluyla değerlendirilir. Halatın bükülme bölgelerinin ({3}} ortasında çapın azaldığı "şişe-şeklinde" bir profil -, iç çekirdeğin bozulmasını gösterir. Manyetik halat testi (MRT) ekipmanı, dahili kablo kopmalarını tahribatsız bir şekilde- tespit edebilir ve yüksek katlı kurulumlar için sigorta ve düzenleyici kurumlar tarafından giderek daha fazla talep edilmektedir.
4.3 Yorulma Molaları
Yorulma arızası, döngüsel bükülme gerilimi nedeniyle bireysel teller koptuğunda meydana gelir. Tel kopmaları tipik olarak bir halat içindeki teller arasındaki temas noktalarında veya halat geçiş noktalarında başlar. Görünür kopuk kabloların sayısı birincil değiştirme kriteridir:
| Konum | Değiştirme Eşiği (Kırık Teller) |
|---|---|
| Bir halat döşeme uzunluğu dahilinde (yaklaşık. 6-8x halat çapı) | 8 telli halat için 6 kırık telden büyük veya eşit |
| Halat ucunda (soket veya kama) | 3'ten büyük veya eşit kırık kablo |
| Dış tel aşınması (çap küçültme) | Nominal çapın %6'sına eşit veya daha büyük |
4.4 Korozyon
Korozyon ipin mukavemetini azaltır ve yorulmayı hızlandırır. Yüzey pası genellikle yüzeyseldir ancak oyuklanma korozyonu, yorulma çatlaklarını başlatan stres yoğunlaşmalarını oluşturur. Derin oyuklanma, belirgin pas lekeleri veya korozyon nedeniyle esnekliğin azaldığı halatlar, kopan tel sayısına bakılmaksızın değiştirilmelidir.
5. Denetim Protokolü
EN 81-20, 12 ayı geçmeyen aralıklarla görsel halat muayenelerini zorunlu kılar. Denetim şunları kapsamalıdır:
Tam uzunlukta sınav:Yeterli ışıklandırmayla tüm görünür halat bölümlerini görsel olarak incelerken arabayı tüm yolculuğu boyunca çalıştırın.
Çap ölçümü:Bir sürmeli kumpas veya halat ölçer kullanarak halat çapını halat başına üç noktadan ölçün. Ölçümleri kaydedin ve önceki okumalarla karşılaştırın.
Kırık tel sayısı:Yüksek-bükülme alanlarına (çekiş makarası temas bölgesi, saptırma makaraları) özellikle dikkat ederek her bir halatı kırık tel açısından inceleyin.
Yağlayıcı durumu:Halatların yeterli yağlayıcıyı muhafaza edip etmediğini değerlendirin. Kuru halatların yeniden-yağlanması gerekir; kirlenmiş halatların (toz, çakıl veya su ile) temizlenmesi ve yeniden-yağlanması gerekir.
Sonlandırma denetimi:Halat yuvalarını, takozları ve yüksükleri çatlak, deformasyon veya gevşek bağlantı açısından inceleyin.
Gerilim dengeleme:Halat gerginlik ölçer kullanarak halat gerginliklerinin %5 dahilinde dengelendiğini doğrulayın.
6. En İyi Değiştirme Uygulamaları
6.1 Komple Setin Değiştirilmesi
Bir setteki herhangi bir halat değiştirme kriterlerine ulaştığında,o setteki tüm halatlar aynı anda değiştirilmelidir. Yeni ve eski halatların farklı elastik uzama özellikleri ve çapları vardır, bu da karıştırılmaları durumunda eşit olmayan yük paylaşımına yol açar. Eşit olmayan yükleme, yeni halatlardaki aşınmayı hızlandırır ve çekiş makarası oluklarına aşırı yük bindirebilir.
6.2 Halat Kurulumu
Yeni halatlar bükülmeyi, bükülmeyi veya iç hasara yol açmayı önlemek için dikkatli bir şekilde takılmalıdır. Temel adımlar şunları içerir:
Halatları bükmeden nakliye makarasından çıkarın (mümkünse bir döner tabla kullanın)
Halatları zeminde sürüklemeden makaralardan geçirin
Kurulumdan önce üreticinin-tavsiye ettiği ilk yağlayıcıyı uygulayın
Gerdirmeden önce halat dengeleme cihazlarını (varsa) takın
Halatları belirtilen ön yüke kadar gerdirin ve set boyunca eşit gerilimin olduğunu doğrulayın
Halatları makara oluklarına oturtmak için asansörü yüksüz olarak 50-100 döngü boyunca çalıştırın
6.3 Sonradan-Değişiklik Doğrulaması
Halat değişiminden sonra şunları yapın:
Halatlar ve makara arasında yeterli sürtünmeyi doğrulamak için çekiş doğrulaması (kayma testi)
EN 81-20 gereksinimlerine göre nominal yükün %125'inde aşırı yük testi
Gerginlik değişikliklerini ve erken aşınma işaretlerini kontrol etmek için-30 günlük hizmetten sonra yeniden inceleme